穀物サイロの爆発は本質的に連鎖反応です。浮遊粉塵が発火し、その結果として生じる火炎面がその前にある未燃粉塵を圧縮し、圧力波により保護されていないサイロの壁が 50 ミリ秒以内に破壊される可能性があります。可燃性粉塵防止システムは、このチェーンを 3 つの点で攻撃することによって機能します。つまり、構造が破損する前に圧力を排出し、火炎が伝播する前に化学的に火炎を抑制し、爆発が次の容器に飛び移らないように接続されたダクトを隔離します。これらのいずれかを間違えると、保護システムがなく、遅延タイマーが作動します。
最初の 100 ミリ秒以内に実際に何が起こるか
ほとんどの人は穀物サイロの爆発を 1 回のビッグバンとして想像します。そうではありません。それはシーケンスであり、そのシーケンスを理解することが、保護ハードウェアが存在する理由全体です。
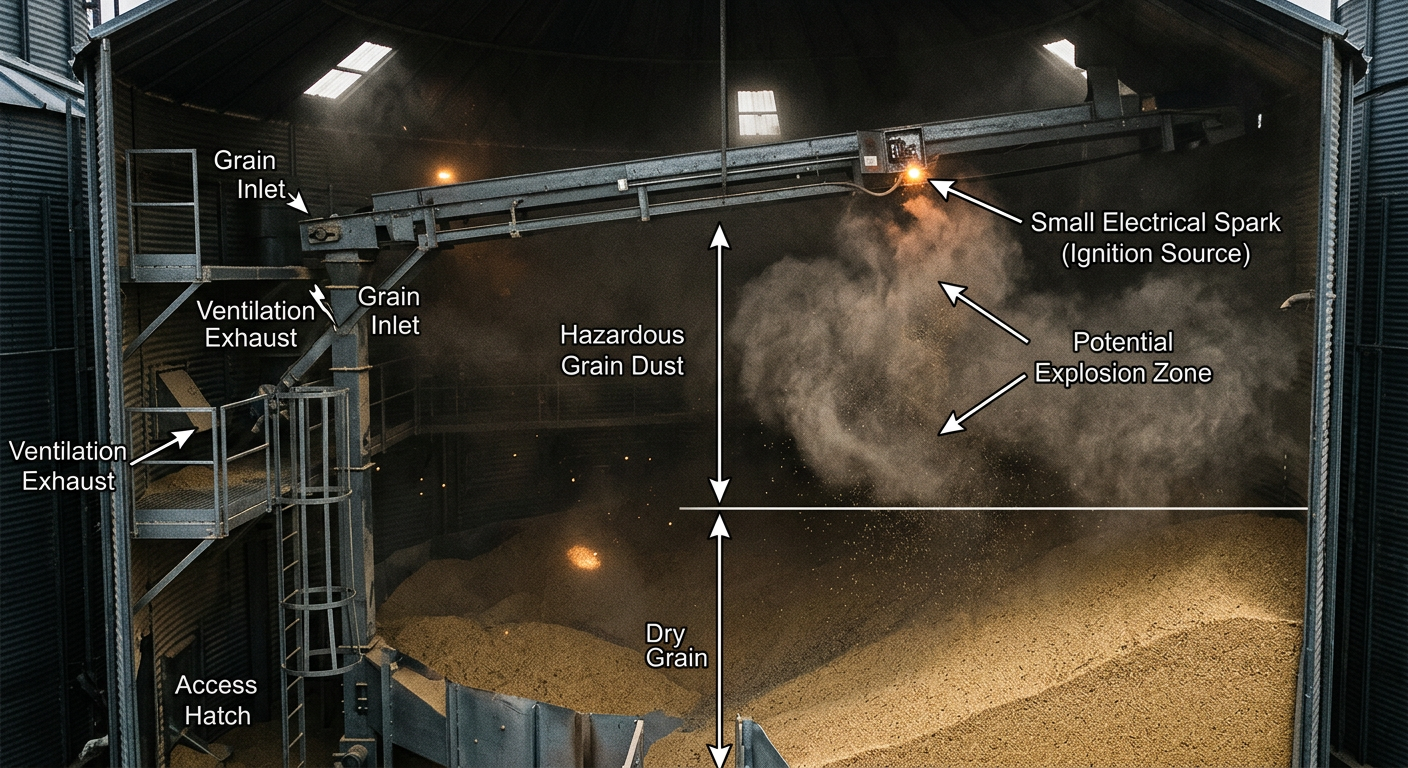
それは、ベアリングの高温、混入金属の火花、モーターの過熱、冬の乾燥した空気での静電気放電などの一次点火から始まります。この点火には、適切な濃度 (通常 50 ~ 100 g/m3) の穀物粉塵雲を発生させるのに、わずか約 30 mJ のエネルギーが必要です。最初の 10 ミリ秒以内に、火炎核が形成されます。 30 ミリ秒までに、火炎面は 10 ~ 30 m/s で移動し、サイロ内の圧力は 0.2 bar を超えて上昇します。静的荷重用に構築された保護されていないサイロでは、50 ~ 80 ミリ秒までにヘッド プレートまたは壁が破損します。
しかし、ここでオペレーターが忘れている部分があります。一次爆発が最悪の被害を引き起こすことはほとんどありません。圧力波は集塵ダクト、コンベア、バケットエレベーターを通って伝わり、施設内の棚や梁から沈殿した粉塵を蹴り落とします。その浮遊粉塵が後続の火炎前線と接触し、二次爆発が発生します。多くの場合、最初の爆発よりも 10 倍も破壊的です。 2008 年にジョージア州で起きたインペリアル製糖所の事故は、労働者 14 名が死亡したが、典型的な二次爆発事故だった。
穀粉塵が特に厄介な理由
すべての可燃性粉塵が同じように挙動するわけではありません。小麦、トウモロコシ、大豆、大麦などの穀物粉塵は、石炭や木材よりも扱いが難しい危険な場所にあります。
- 最小点火エネルギーが低い: 30–60 mJ. A static spark from a worker's coat can do it.
- Kst 値 100 ~ 150 bar·m/s: classified as a Class St 1 dust, which sounds mild but means a vented silo still needs to handle several bar of overpressure.
- 粒子サイズが 75 ミクロン未満: the fine fraction generated by handling and transport stays airborne for minutes.
- 感湿性: below 13% moisture content, ignitability climbs sharply. Winter grain in a heated facility is the worst case.
たとえば、私たちが協力した中西部の大豆加工業者は、空気輸送ラインのルートを変更するだけで、あらゆるエルボで衝撃磨耗によって微粉が発生していたが、受け入れサイロ内の粉塵負荷が 40% 減少したことを発見しました。新しいハードウェアはありません。ルーティングが改善されただけです。これは、一般的な安全監査では表示されない種類の詳細です。
爆発防止装置: 防御の第一線
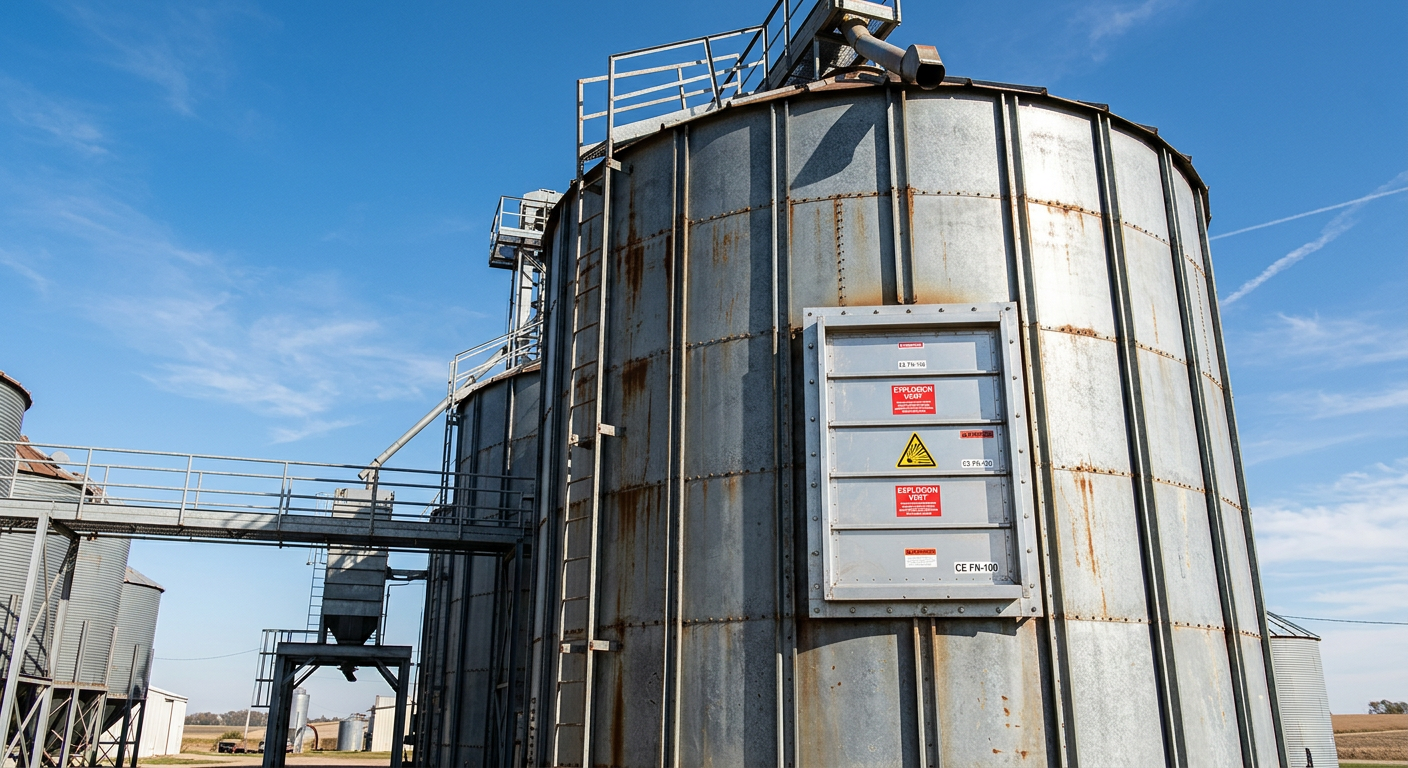
爆発ベントは粉塵安全の縁の下の力持ちです。これらは受動的で、安価で、電子機器を使わずに数ミリ秒で動作します。
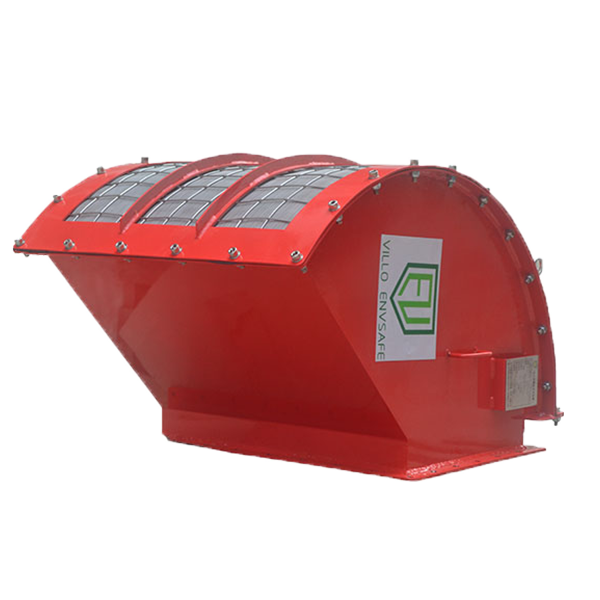
ベントパネルは、サイロ壁の校正された弱点です。通常は、正確な圧力 (通常 0.1 バール (10 kPa)) で破損するように設計された刻み目パターンを持つステンレス鋼の破裂板です。初期爆発中に内部圧力が上昇すると、サイロの構造限界に達する前にパネルが開き、火炎球と圧力波が安全な屋外エリアに放出されます。
ほとんどのデザインが失敗するのはサイジングです
ベント面積の計算は、EN 14491 または NFPA 68 に従います。必要な面積は、容器容積、Kst、およびサイロが耐えられる減圧爆発圧力 (Pred) によって決まります。小麦粉塵を処理する 200 m3 のスチール製サイロには、通常 4 ~ 6 m2 の通気面積が必要です。サイズも 20% 小さくなり、Pred はサイロの設計強度を上回ります。私たちは、ベントエリアが技術的には存在していても、占有された積載ベイに向けられた改修を見たことがあります。これは致命的な設計上の選択です。ベントは、通常は危険半径 10 ~ 15 m の安全なゾーンに排出する必要があります。
屋外換気がオプションではない場合
屋内サイロまたは人が住んでいる建物の近くのサイロでは、ステンレス鋼メッシュのクエンチ要素を組み込んだ無炎換気装置を使用できます。火炎はメッシュを通過する際に穀物粉塵の自己発火温度未満に冷却されるため、冷たいガスのみが排出されます。火の玉を使わずに圧力を軽減します。
防爆: ダクトで火の玉を止める
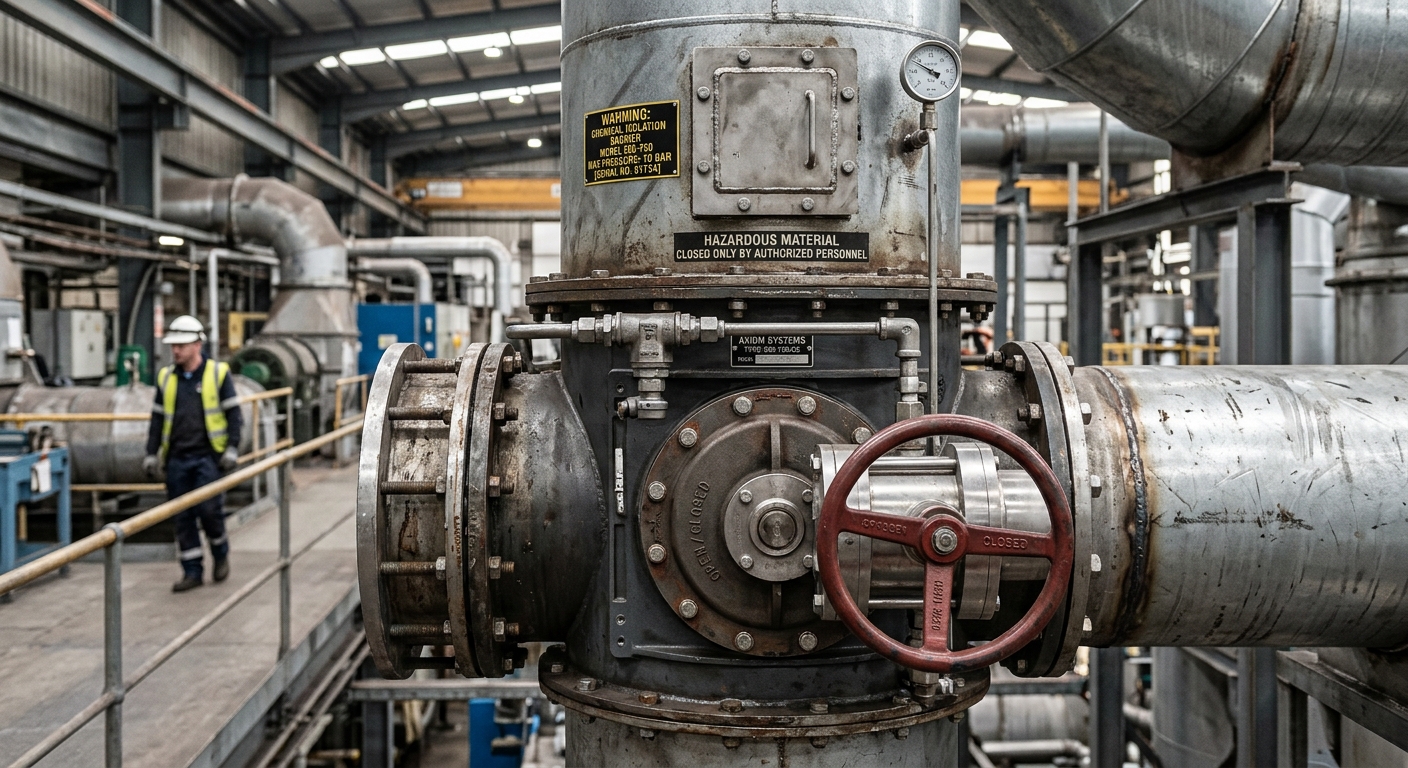
通気だけでもサイロを保護できます。接続されている機器には何も影響しません。ここで隔離が必要になります。そして、ほとんどの古い施設がひそかに準拠していないのはそこです。
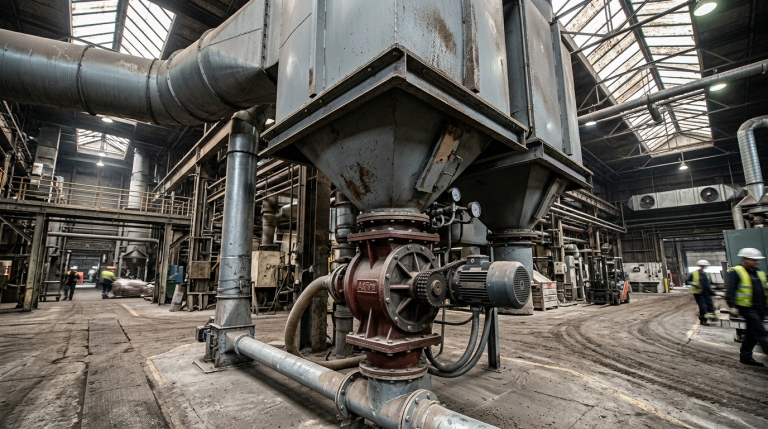
穀物サイロが独立した容器であることはほとんどありません。バケットエレベーター、ドラッグコンベア、集塵機、空気輸送ラインに接続されています。サイロ内の爆発は、100 m/s に近い火炎速度でサイロのいずれかを通って伝播します。隔離がなければ、下流のバグハウスが次の爆弾となります。
2 つの主な分離戦略:
- 機械的絶縁: a fast-acting knife gate or float valve closes the duct within 30–50 ms. Passive float valves are elegant — the pressure wave itself slams them shut.
- 化学的分離: an optical or pressure detector triggers a chemical barrier (typically sodium bicarbonate) injected across the duct cross-section, extinguishing the flame mid-flight.
より広範な戦略の問題を検討している場合は、防爆と爆発換気の内訳で、意思決定ロジックをより詳しく説明します。
抑制システム: まったく排気できない場合
一部のサイロは、高層ビルの内部、鉄道積み込みエリアの近く、または通気経路がまったく存在しない改修された工場内に設置されています。これらに対しては、積極的な抑制が解決策です。
抑制システムは、60 bar の窒素で重炭酸ナトリウムまたはリン酸一アンモニウムを充填した高速排出ボトルに接続された圧力検出器 (応答時間 2 ミリ秒未満) を使用します。探知機が初期爆発の最初の数ミリ秒で 50 mbar の圧力上昇を検知すると、ボトルから半球ノズルを通してサイロ内に抑制剤が噴射されます。炎は圧力が 0.5 バールを超える前に化学的に消火されますが、これはサイロの構造限界内です。
問題点: 抑制システムは高価であり (多くの場合、3 ~ 5 回の通気が必要)、検出器、制御パネル、およびボトルの圧力を四半期ごとに厳格にテストする必要があります。よくある監査の失敗は、窒素推進剤の圧力が仕様の 80% であることが判明することです。これは、爆発がすでに完了した後、ボトルの放出が遅れることを意味します。
火花検出は密接に関連しており、多くの場合、サイロの上流、コンベアまたは空気圧輸送段階に導入されます。 火花検出および消火システムの概要では、サイロのヘッドスペースに到達する前に、IR センサーが光る残り火をどのように捕捉するかについて説明します。
そもそも発火防止における集塵の役割
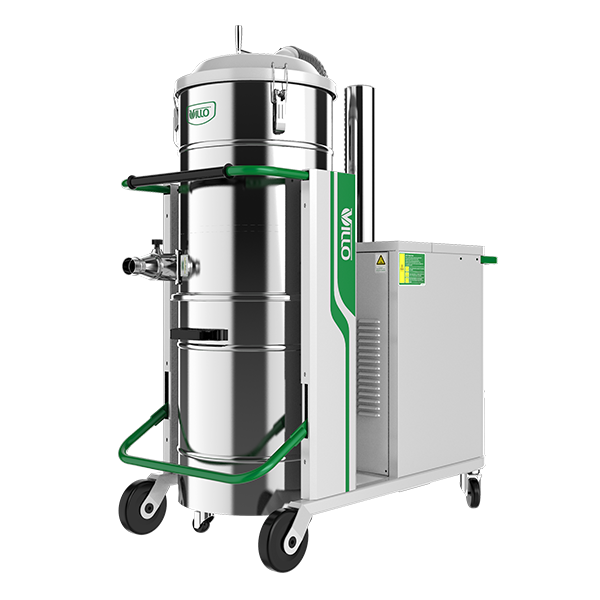
保護システムは最悪のシナリオに対処します。しかし、最も安価な爆発は、決して始まらない爆発です。移送ポイント、計量ホッパー、サイロベントでの集塵が適切に設計されているため、空気中の濃度は爆発下限界 (LEL) を大幅に下回ります。
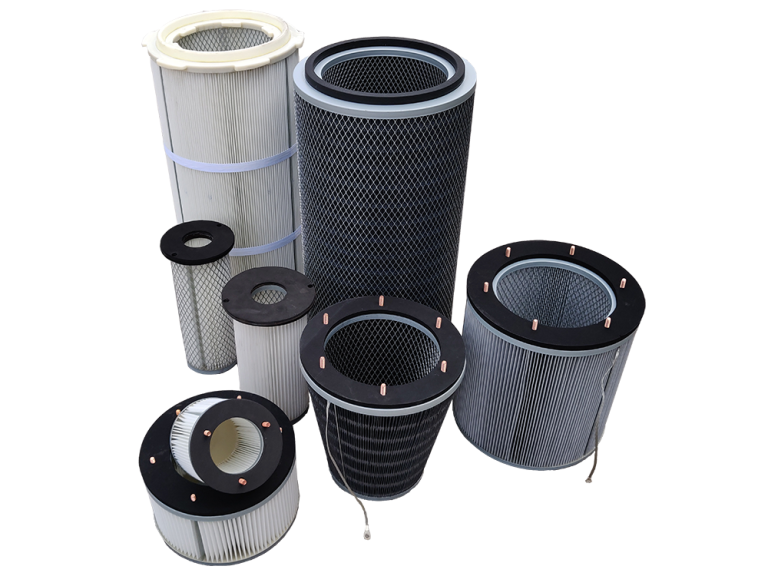
穀物粉塵の場合、LEL は約 50 g/m3 です。 LEL の 25% 未満で動作することが標準目標です。そのためには、すべての転送ポイントで 1 ~ 1.5 m/s の捕捉速度と、パルス ジェット カートリッジ コレクターの場合、空気と布の比率が 1 m² あたり 1.5 ~ 2.0 m3/min になるようにサイズ設定された適切なフィルター媒体面積が必要です。
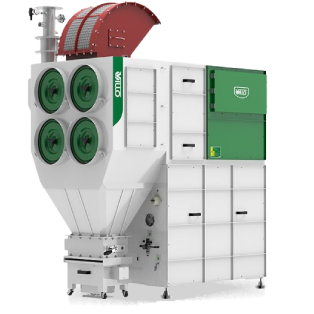
集塵機自体にも保護が必要です。穀物の粉塵を扱う集塵機自体が主な爆発の危険性があります。独自の通気装置、入口ダクトの隔離バルブ、接地された帯電防止フィルター バッグを備えた ATEX 定格のバッグハウスがベースラインです。これらのフィルターがどのように自動的に掃除を続けるのかについては、集塵装置内のパルス ジェット クリーニングのチュートリアルで説明されています。
現実世界のレイアウト: これらの部品がどのように組み合わされるか
4 つの 150 m3 屋外受け入れサイロ、バケット エレベーター、中央集塵機を備えた代表的な中型飼料工場を見てみましょう。防御可能な保護レイアウトは次のようになります。
- 各サイロ: 4.5 m² vent panel on the roof discharging upward to a clear zone. Pressure detector tied to a control panel for incident logging.
- バケットエレベーター: vent panels on the head and boot, plus a passive float valve on the discharge spout.
- サイロへの空気輸送ライン: chemical isolation barriers within 8 m of each silo inlet.
- 中央集塵機: ATEX-certified, with explosion vent on the dirty side, flameless device option if located indoors, and a fast-acting knife gate on the inlet duct.
- プレサイロコンベア: spark detection with water-mist extinguishing.
- 接着と接地: every silo, duct, and conveyor section verified at less than 10 ohms to earth.
これらの要素が独立したデバイスの山ではなく、1 つのシステムとしてどのように統合されているかについて詳しくは、集中集塵および防爆システムのリファレンス デザインをご覧ください。コンポーネントを断片的に購入するのではなく、これらを単一の設計されたパッケージとして扱うことが、準拠している施設と、監査には合格しても安全ではない施設を区別します。
メンテナンス: 良好なシステムが静かに役に立たなくなる場所
すべての保護システムには、年ではなく検査サイクルで測定される有効期限があります。 3 冬の鳥の糞で覆われた通気パネルは、0.1 気圧では開かなくなりました。0.25 気圧で開きます。これはサイロの耐圧をはるかに上回ります。
穀物取扱施設の最小限のメンテナンス スケジュール:
- 毎月: visual inspection of vent panels, isolation valves, and detector lenses.
- 四半期ごと: functional test of detector circuits, control panel batteries, and suppression bottle pressures.
- 毎年: replace optical detector windows, recalibrate pressure sensors, verify grounding continuity, and replace any bag filters showing pinhole leaks.
- 5年ごと: replace explosion vent panels regardless of visual condition — fatigue from thermal cycling and minor pressure fluctuations changes burst characteristics.
実際的な出発点は、まず全体的な可燃性粉塵のリスクの見方を広げることです。 粉塵爆発防止の原因と対策に関するガイドは、メンテナンス プログラムを構築または監査する際に役立ちます。
実践する
穀物サイロの保護は、1 つのデバイス、1 つの規格、または 1 つの検査ではありません。これは、捕捉と接地による予防、通気と隔離による緩和、そして通気が届かない最終ラインの抑制という階層化されたシステムです。レイヤーをスキップすると、計算が機能しなくなります。
新しいサイロのサイズを検討している場合、老朽化した施設を改修している場合、または既存のものが本当に従業員と資産を保護しているかどうかを理解しようとしている場合、villotech のエンジニアリング チームはレイアウトを見直し、通気計算を実行し、一般的なテンプレートではなく実際の運用範囲に一致する隔離および抑制ハードウェアを指定できます。詳細について詳しく知りたい場合は、villotech.com を通じてお問い合わせください。