集塵機のサイズを正しく設定するには、3 つの数値が必要です。CFM での総空気流量 (各フードでの捕集速度とダクトの搬送速度によって決まります)、粉塵の種類に合わせた空気対布の比率、およびほとんどの産業用粉塵に対して 3,500 ~ 4,500 FPM を維持できるダクトのサイズです。これら 3 つを正しく実行すれば、システムは 10 年間稼働します。ファンのサイズが小さすぎる、比率が大きすぎる、水平ダクトがたわんでいるなど、どれか 1 つでも間違うと、四半期ごとにフィルターを交換し、圧力低下を追跡し、溶接室が霧の堤防のように見える理由を工場管理者に説明することになります。
コレクターではなくキャプチャ速度から始める
失敗した集塵プロジェクトのほとんどは同じように始まります。最初に誰かが集塵機のサイズを決めます。注文が間違っています。ファンとフィルターはフードに機能するために存在しており、その逆ではありません。
捕捉速度は、 汚染物質をフード内に引き込むために粉塵が発生する時点で必要な空気速度です。 ACGIH は、福音として扱うべき確立された範囲を示しています。
- 静かな空気中にわずかな速度で放出される (light buffing, evaporation): 50–100 FPM
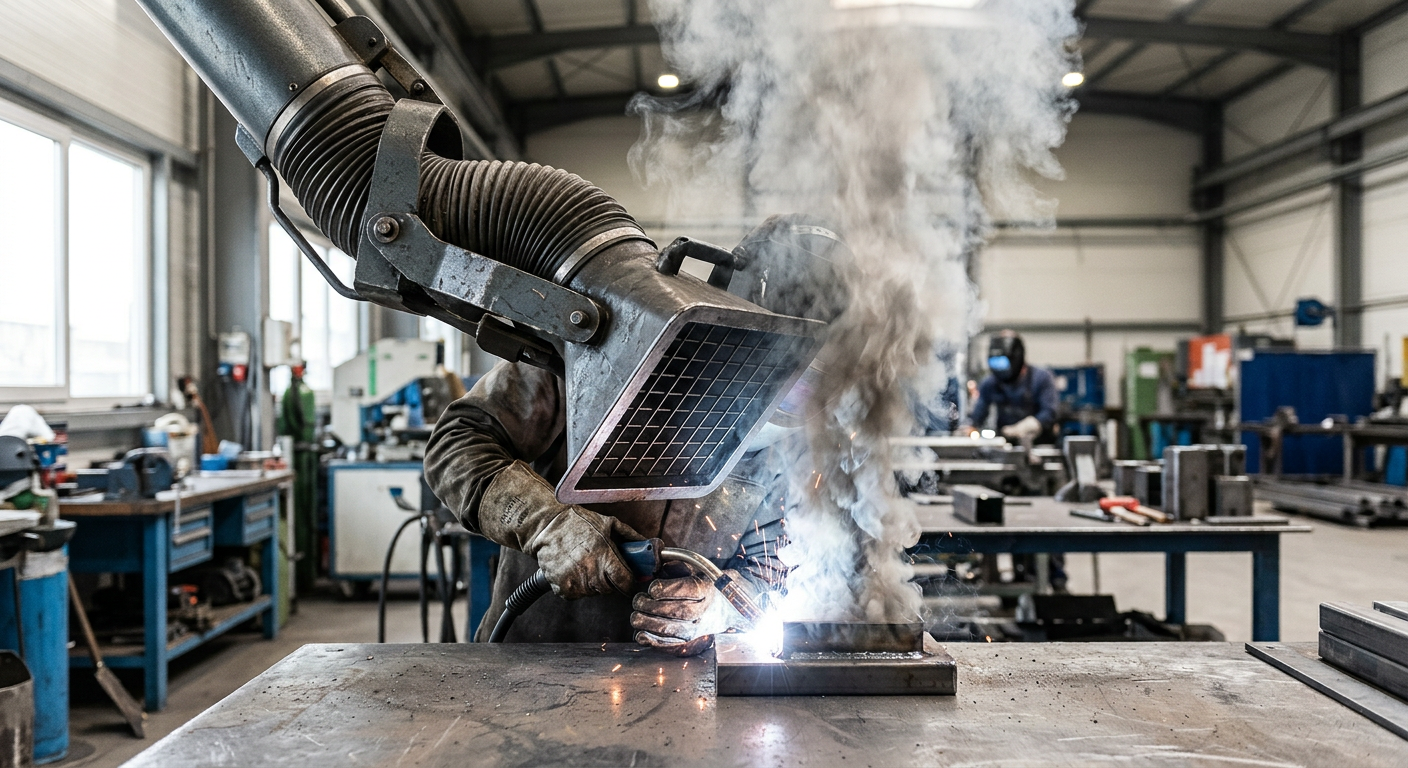
- 低速で適度に静止した空気中に放出される (welding, low-speed grinding, container filling): 100–200 FPM
- 急速な空気運動を積極的に生成 (spraying, conveyor loading, crushing): 200–500 FPM
- 非常に乱流な空気への高い初速度 (heavy grinding, abrasive blasting, tumbling): 500–2,000 FPM
必要なキャプチャ速度に、フードの前にある仮想の「制御エンベロープ」の断面積を乗算すると、そのピックアップでの CFM が得られます。 24 インチ x 18 インチの下向きドラフト溶接テーブルでは、表面で 150 FPM が必要ですか?つまり、テーブルあたり 3 平方フィート × 150 = 450 CFM となります。フードを追加してそれらを合計すると、 ダクト損失が発生する前にプロセスの空気の流れが得られます。
トータル システム CFM の計算 (騙されずに)
ここには、ほとんどのスプレッドシートが静かに置かれています。システム全体の CFM は、フード CFM の単なる合計ではありません。同時に実行されるブランチ、漏れ、フィルター負荷の安全マージンを考慮する必要があります。
正直な公式
合計設計 CFM = (Σ 同時フード CFM) × 1.10 漏れ係数 × 1.10 ~ 1.20 ダーティ フィルター マージン。
この 2 番目のマージンが重要です。パルス ジェット カートリッジ コレクターは、きれいなフィルターを使用して定格 CFM を引き出すと、おそらく 1" w.g. の抵抗になります。寿命末期の負荷では、6" w.g. になる可能性があります。 — 静圧が高くなると、ファンの曲線は空気流量を低下させます。フィルターがクリーンな状態でファンのサイズを正確に設定した場合、6 か月目までに仕様より 20% 低く動作することになります。
実際の例
製造工場では、5 つのロボット溶接セル (各 800 CFM) と 2 つの手動研削ブース (各 1,200 CFM) を稼働させています。 7 つすべてが同時に実行されます。ナイーブ合計: 6,400 CFM。係数あり: 6,400 × 1.10 × 1.15 ≈ 8,100 CFM。これは、パンフレットの計算で得られた 6,400 というファンではなく、実際に仕様を決定する必要があるファンです。用途別に適切なユニットを選択する方法について詳しくは、集塵装置選択の重要な要素に関するガイドをご覧ください。
空気対布の比率: 誰もが間違える数字
空気対布の比 (A/C) は、CFM を平方フィート単位の総濾材面積で割ったものです。単位は FPM ですが、「布地にどれだけ強く空気を送り込むか」と考えてください。強く押しすぎると、メディアが見えなくなり、ダストケーキが早期に吹き飛ばされ、差圧が上昇するのが観察されます。
粉塵の種類別推奨比率
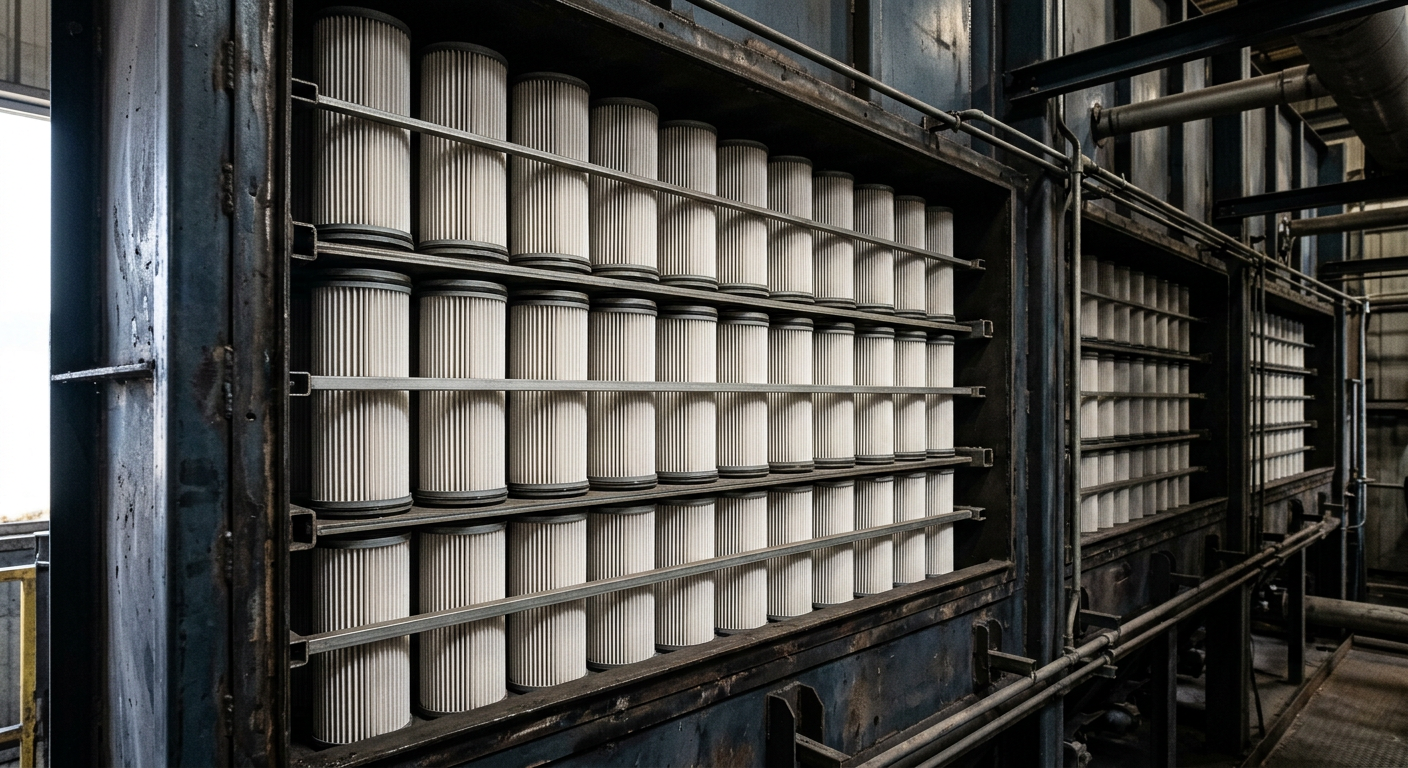
- パルスジェットカートリッジ、ファインヒューム(溶接、レーザー切断、プラズマ): 1.5–2.0:1
- パルスジェットカートリッジ、一般的な迷惑粉塵: 2.0–2.5:1
- パルスジェットバッグハウス、重い粒状(木材、木目): 4.0–6.0:1
- リバースエアバッグハウス、粘着性または吸湿性: 1.5–2.0:1
- シェーカーバッグハウス: 1.5–2.5:1
ベンダーの一般的なトリック: パルス サイクル中に清掃されるフィルターを除外しながら、ネット A/C を引用します。一度に 1 列ずつパルスする 6 列のカートリッジ ユニットでは、正味の濾過面積は総の 5/6 です。調整しないと、思っているよりも 20% 激しく走ることになります。
簡単に実行できる例
溶接ヒュームには 8,100 CFM が必要です。 1.8:1 の目標 A/C は、8,100 ÷ 1.8 = 4,500 平方フィートのネット布を意味します。カートリッジあたり 226 平方フィート (通常は 26 インチのナノファイバー)、つまり 4,500 ÷ 226 ≈ 正味 20 カートリッジ、または 4 つの列を 1 列パルスすると総計 24 になります。切り上げてはいけません。切り上げることはありません。
ダクト工事: 輸送速度は交渉の余地がありません
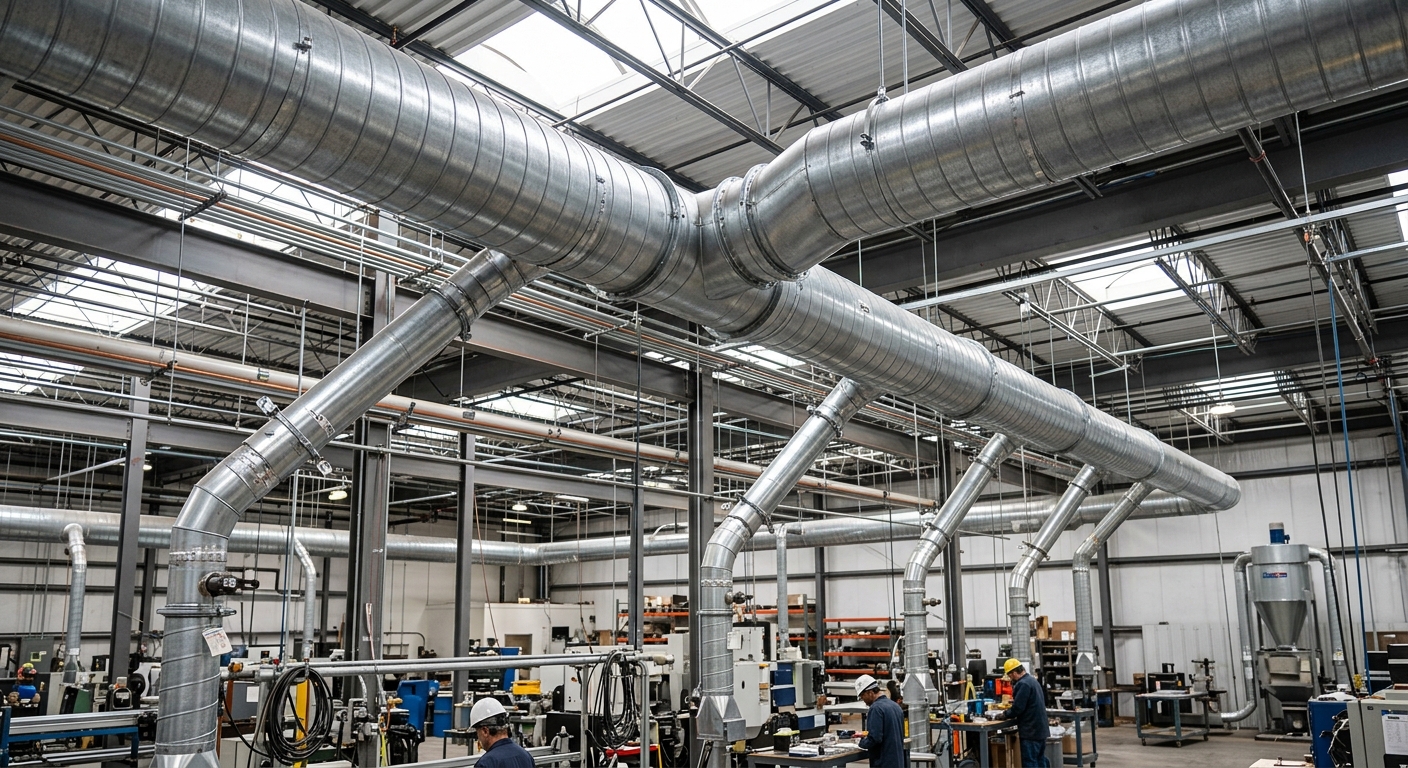
完璧なコレクターのサイズを設定しても、ダクトが原因で失敗する可能性があります。空気の速度が遅くなると塵が溜まっていきます。期間。各物質には最小輸送速度があり、それを下回ると粒子が落下して水平方向に蓄積し、最終的にシステムが窒息したり、可燃性粉塵とともに燃料源になったりします。
最低輸送速度
- 蒸気、ガス、煙: 1,000–2,000 FPM
- 非常に細かい軽い粉塵 (cotton lint, wood flour): 2,500–3,000 FPM
- 乾いた細かい粉塵 (fine rubber, jute lint, buffing): 3,000–4,000 FPM
- 平均的な産業粉塵 (grinding, coffee, granite, brick cutting): 3,500–4,500 FPM
- 重い粉塵 (sawdust, metal turnings, lead, cement): 4,500–5,500 FPM
- 重いまたは湿っている: 5,500 FPM and up
長方形ではなく円形のダクトです。長半径エルボ (中心線半径 ≥ 1.5 × 直径)、留め継ぎなし。 90°ではなく、30°での横方向のエントリ。これらは好みではありません。バランスがとれたシステムと、うなり声を上げて詰まるシステムとの違いです。
新人が大活躍するところ
「静電気を低く保つために」メインを大きくしすぎると、速度が低下し、埃が落ち、ダクトが詰まります。 3,500 CFM を搭載する 12 インチのメインは 4,456 FPM で動作します。問題ありません。「将来の拡張」のために 14 インチに上げると 3,275 FPM になりますが、これはほとんどの金属研削粉の輸送速度を下回ります。 6 か月後、200 ポンドの微粉が水平に並んでいます。
静圧: ファンを設定する数値
CFM はファンのサイズを示します。静圧 (SP) はファンの馬力を示します。合計システム SP は次の合計です。
- フード入口損失 (フードの設計によって異なります - 0.25 ~ 1.75 VP)
- 加速損失(速度圧力1.0)
- 直線ダクトの摩擦 (SP/100 フィートのテーブルまたは Darcy の式を使用)
- フィッティング損失 (エルボ、エントリ、トランジション — 損失係数 × VP として表されます)
- フィルター抵抗、クリーンおよびダーティ (通常、カートリッジの場合、クリーンな重量は 1 インチ、ダーティな重量は 6 インチ)
- スタックまたは排出損失
すべてを合計してください。典型的な中小規模の金属加工集塵システムは、重量 8 インチから 14 インチの間で着地します。合計SP。クリーンな数値ではなく、設計 CFM とおよびダーティ フィルター SP のメーカーの曲線からファンを選択します。クリーン側には後傾ホイールまたは先端が放射状のホイールを選択し、ファンがダーティ側にある場合は放射状ブレードを選択します (まれですが、一部のプレセパレーター設定で発生します)。
実世界のケース: 窒息したウッドショップ システムのサイズ変更
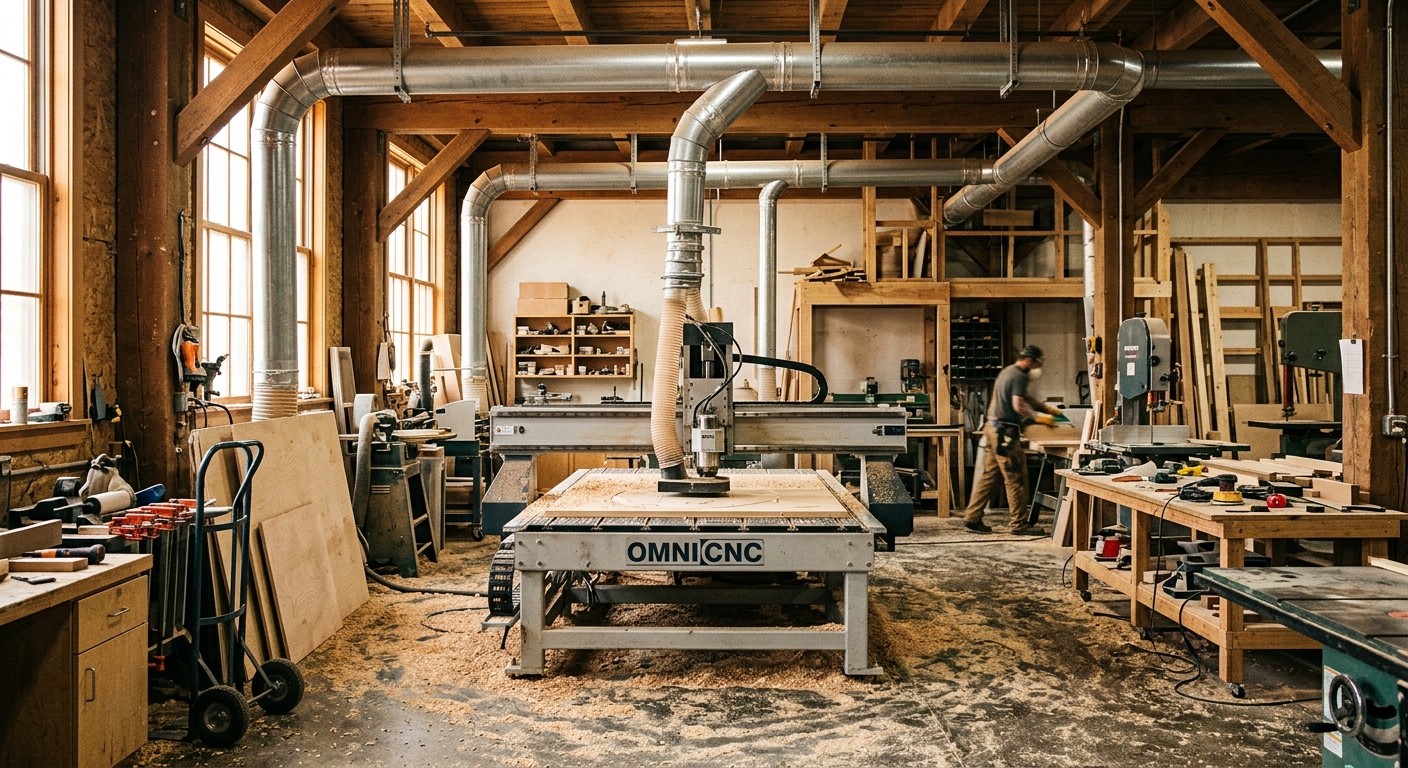
14 台のマシンを備えたキャビネット ショップから、既存の 7.5 馬力コレクターが「以前のように動かなくなった」という理由で私たちに電話がありました。お客様はインペラが摩耗していると想定していました。実際の問題を影響の大きい順に示します。
- 元の設計では、同時性が 50% のみであると想定してフード CFM を合計しました。店は成長し、現在では 11 台のマシンを同時に稼働させました。
- 8 インチのメインは、新しい CNC ルーターに到達するために 2 つの 90° 留め継ぎエルボで延長されていました。速度は 4,200 FPM から約 3,400 FPM に低下し、組立エリア上の水平ランにはおがくずが沈殿していました。
- バグ フィルターの A/C 比は 4.8:1 で、元の負荷では問題ありませんでしたが、現在はより微細な MDF ダストが優勢で、目詰まりが加速し、汚れたフィルター SP は 9 インチ w.g. まで上昇しました。
修正: ファンを 8,200 CFM および 12 インチ SP で 15 馬力に大型化し、メインを半径の長いエルボを備えた 10 インチとして再構築し、バッグ領域を追加して A/C を 3.5:1 に下げ、トランクをバランスの取れた 2 つのブランチに分割しました。総粉塵捕集量は断続的から仕様に変わり、フィルターの寿命は 3 倍になりました。教訓: システムが「弱まる」とき、ファンは通常は正常です。設計の前提条件がずれているのです。このカテゴリの修正の詳細については、上位 4 つの集塵システム タイプの内訳が出発点として役立ちます。
特殊なケース: 可燃性、吸湿性、微細なヒューム
標準テーブルでは 80% の作業が可能です。残りの 20% はシステムが爆発する場所であり、文字通りの場合もあります。
可燃性粉塵 (Kst > 0)
粉塵に Kst 値がある場合、NFPA 652/660 が適用されます。サイジングには、爆発の通気または抑制、ダクト上の隔離バルブ、および爆燃に耐えるか緩和するように設計されたダクトを含める必要があります。濃度を最低爆発性濃度 (MEC) (通常は MEC の 25% が作業限界) 以下に保つために、輸送速度を上げる必要があることがよくあります。穀物取扱者はこの痛みをよく知っています。これについては、穀物取り扱い施設における粉塵災害の軽減で説明しました。
吸湿性や粘着性のある粉塵
砂糖、塩、一部の医薬品 API。エアコン比を積極的に下げる — 1.2 ~ 1.5:1 も珍しいことではありません。結露を防ぐためにダクトの外部を断熱します。 PTFE メンブレンメディアを検討してください。バッグハウスにこびりついた吸湿性の粉塵を掃除するのは、誰も二度やりたがらない仕事です。
サブミクロンのヒューム
レーザー、プラズマ、リチウム電池の電極粉塵。ナノファイバー表面充填とHEPAアフターフィルターを備えたカートリッジ。封じ込めに関する悲惨な詳細については、リチウム電池製造における集塵と医薬品 GMP 集塵に関する詳細をご覧ください。
実際に使えるサイジングチェックリスト
PO に署名する前に、これを確認してください。
- 地球規模の数値を想定したのではなく、すべてのフードで捕獲速度を測定または推定したことがありますか?
- 同時性を正しく、そして正直に適用しましたか?
- CFM にリーク (10%) とダーティフィルター (15 ~ 20%) のマージンを追加しましたか?
- Is the A/C ratio appropriate for your dust type and quoted as ネット, not gross?
- すべてのダクト分岐は、特定の粉塵の最小輸送速度を上回っていますか?
- 長橈骨肘? 30°の進入?丸いダクト?バランスの取れた体幹?
- クリーンではなく汚れたフィルター SP に合わせてファンのサイズを設定しましたか?
- 可燃性の場合、設計コードは隔離と通気に準拠していますか?
- 賢明なフィルター監視戦略はありますか? DP ゲージを最小限に抑え、理想的にはログを記録します。
すべてのボックスにチェックを入れます。 1 つスキップすると、18 か月後に怒りの電話として表面化する傾向があります。
最初から正確な数字を把握する
集塵機のサイズを決めるのは魔法ではありません。いくつかの譲れないルールを考慮した算術です。フードから始めて外側に向かって作業し、輸送速度を尊重し、フィルター媒体に呼吸の余地を与え、フィルターがクリーンな状態にならないようにファンを仕様しないでください。そうすることで、システムは操作のバックグラウンドに消えます。これがまさに適切な集塵機能です。
自分で計算を処理したくない場合、または鋼材を切断する前に設計をもう一度確認したい場合は、villotech のエンジニアリング チームが毎週、溶接、製薬、電池、木工、穀物にまたがるこのようなシステムのサイズを調整します。機器リストと粉塵データをお送りいただければ、CFM、A/C、ダクトのスケジュールと、お客様が課題に挑戦できる前提条件を提示します。